Taglio laser 3D a cinque assi - Processo applicativo principale
Case Details
1. Taglio di precisione a 5 assi
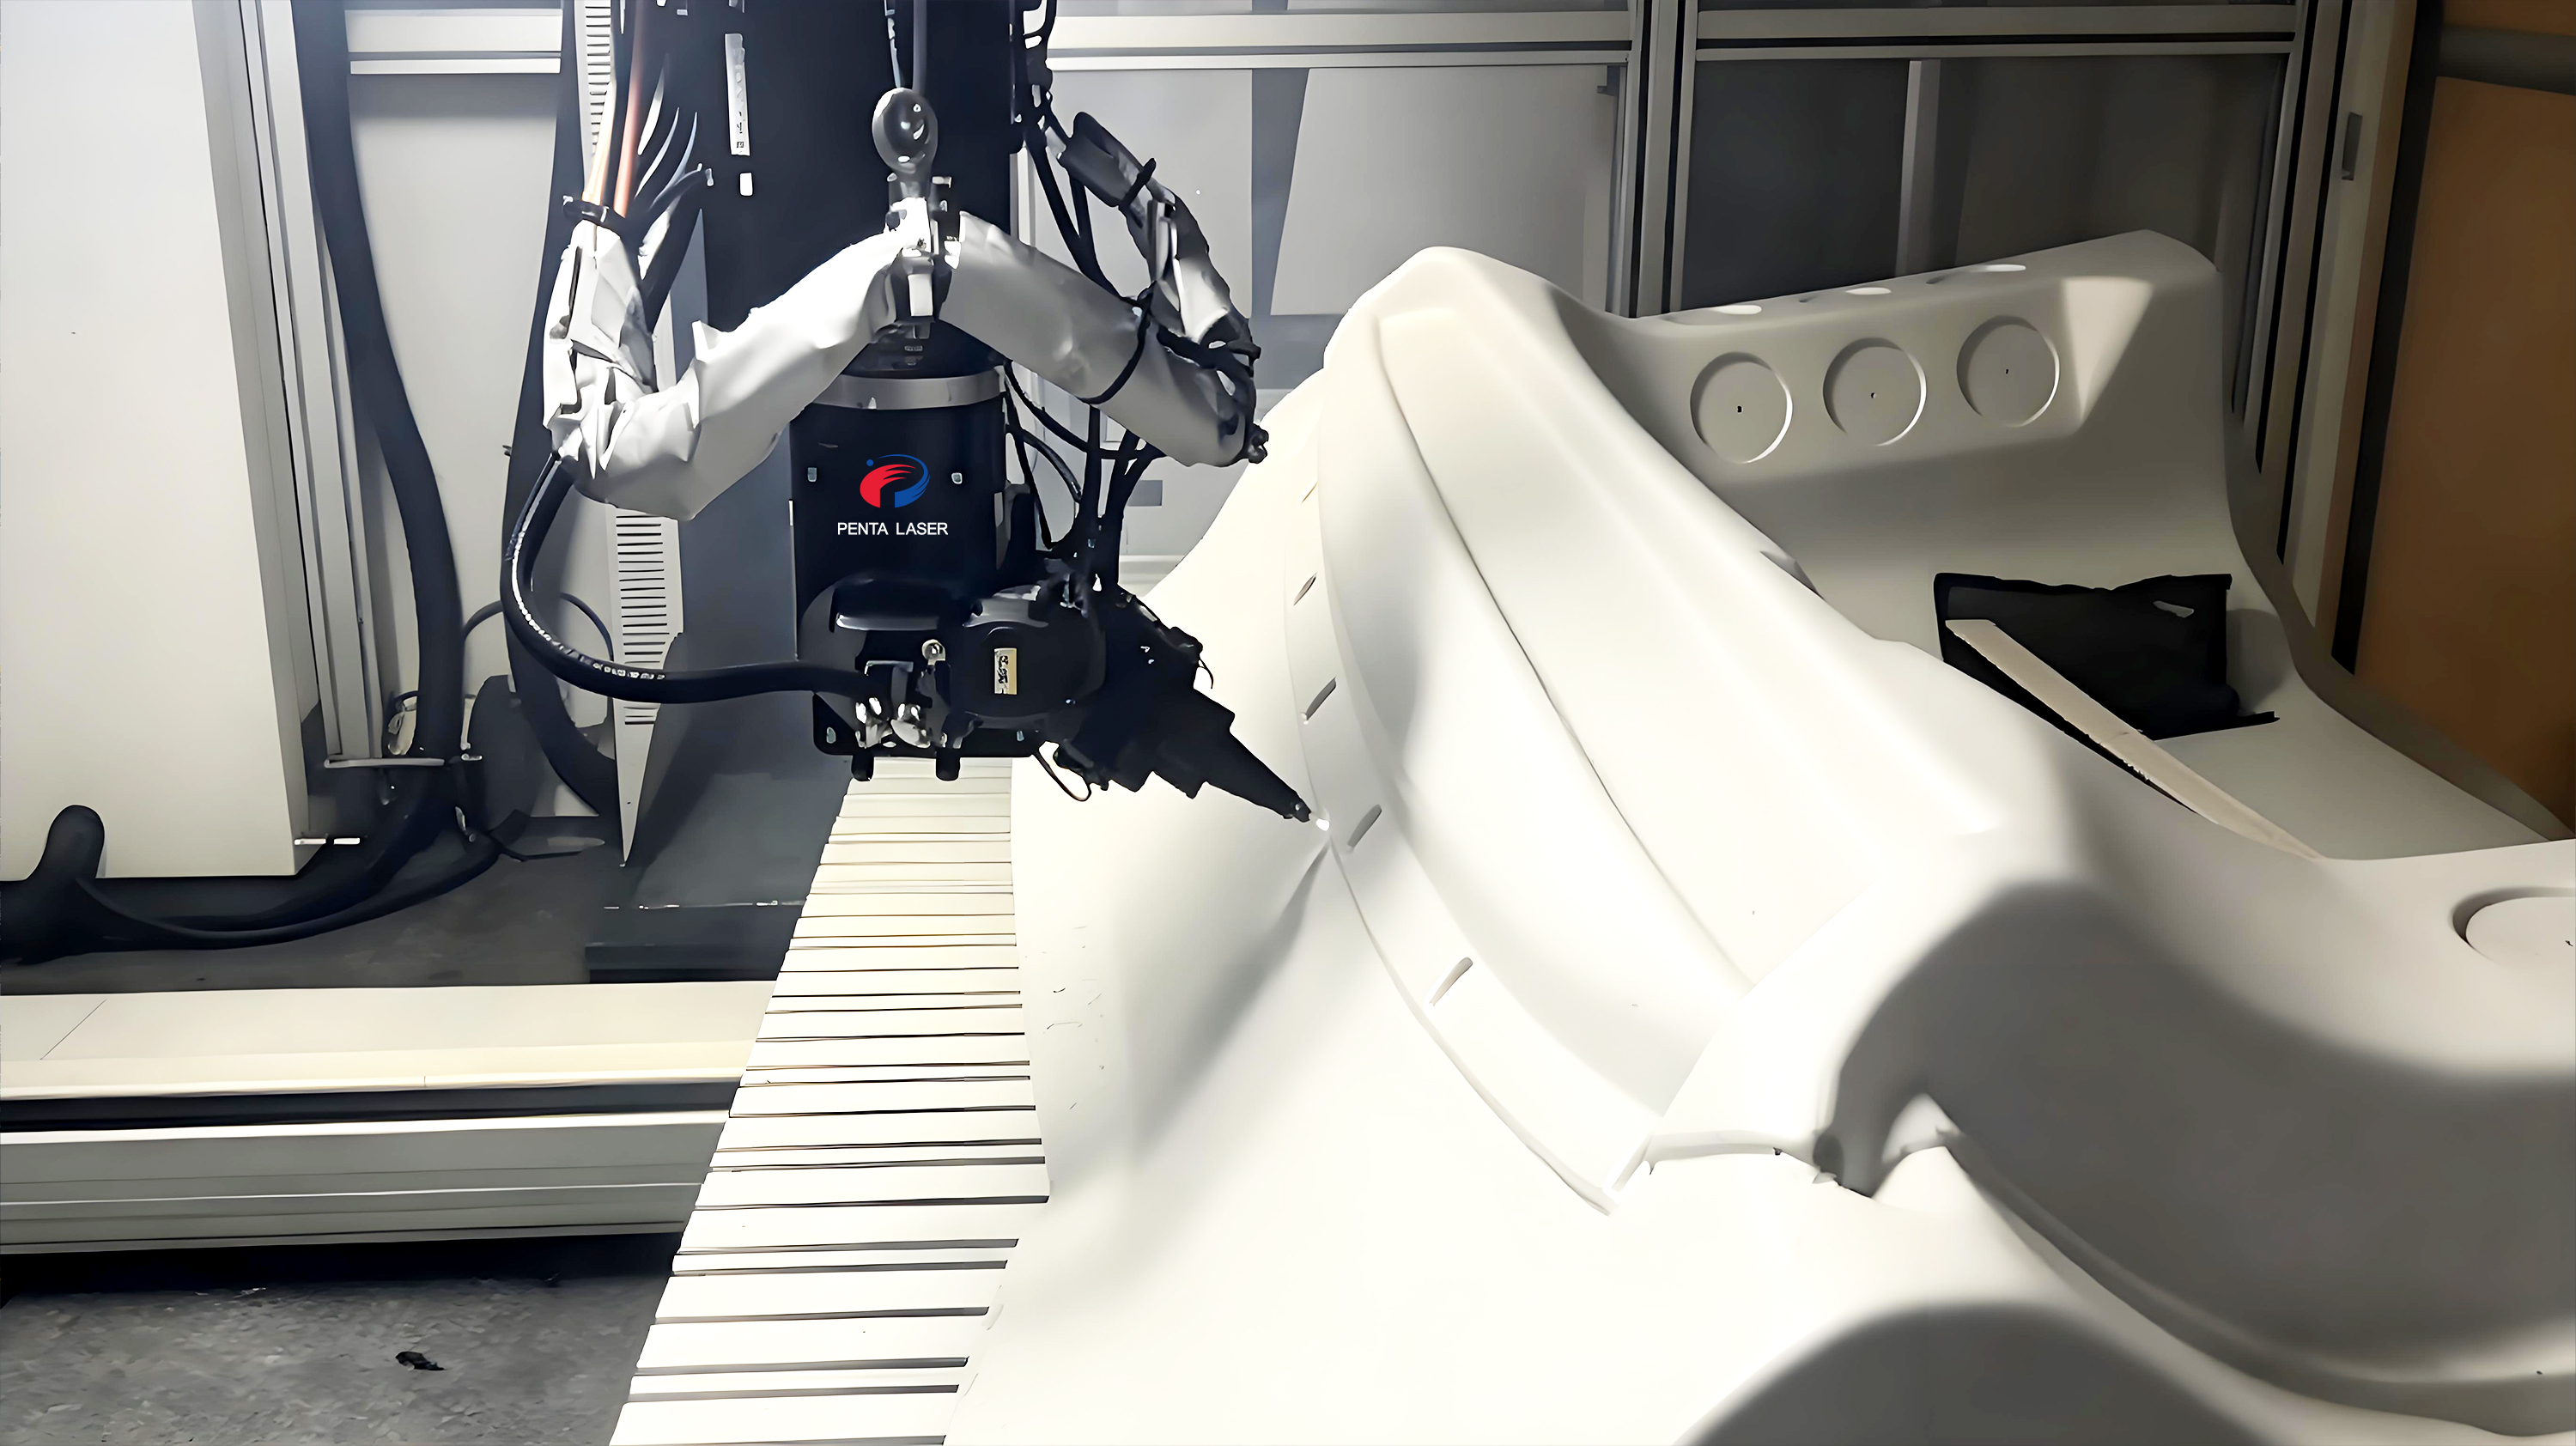
Come processo base del taglio 3D a cinque assi, questo processo coordina con precisione il movimento composito di cinque assi di movimento attraverso un sistema di controllo numerico, realizzando l'adattamento dinamico tra la testa laser e la superficie del pezzo, garantendo che il raggio laser sia sempre perpendicolare alla superficie di lavorazione del pezzo e risolvendo completamente il problema della zona morta di lavorazione delle tradizionali apparecchiature a tre assi. Dotato di un raggio laser ad alta energia e di un sistema di controllo della messa a fuoco adattivo, i parametri tecnici principali possono raggiungere: fluttuazione della larghezza della fessura ≤0,1 mm, precisione di posizionamento ±0,05 mm, precisione di ripetizione del posizionamento ±0,03 mm e velocità di risposta dell'asse di collegamento ≤10 ms. Consente il taglio di alta precisione di superfici curve e torsionali e contorni di forma speciale ed è adatto alla lavorazione di parti strutturali complesse come pale di motori aeronautici e componenti stampati a caldo per autoveicoli. Dopo il taglio, la superficie risulta liscia e priva di sbavature (rugosità superficiale Ra≤1,6μm) e di deformazioni prive di tensioni (deformazione ≤0,02 mm/m), non è necessaria alcuna rifilatura secondaria, il che migliora notevolmente la qualità della lavorazione e il tasso di conformità dei componenti di precisione.
2. Taglio di precisione su superfici curve complesse.
Pensato per affrontare le difficoltà di lavorazione di contorni irregolari e complessi di pezzi curvi 3D, questo processo è dotato di sensori di precisione capacitivi o laser ad alte prestazioni. Parametri tecnici principali: velocità di risposta del sensore ≤5 ms, precisione del sensore ±0,02 mm, intervallo di tracciamento della messa a fuoco 0-50 mm. È in grado di tracciare in tempo reale le variazioni di ondulazione della superficie del pezzo, regolare dinamicamente la posizione di messa a fuoco del laser e l'assetto della testa di taglio, garantendo che la distanza tra la messa a fuoco e la superficie del pezzo rimanga costante durante il taglio e che la densità di potenza del laser sia uniforme. Che si tratti del contorno ad arco dei coperchi delle automobili, della complessa superficie curva delle carrozzerie dei vagoni ferroviari ad alta velocità o del canale delle pale dei blisk dei motori aeronautici, è in grado di ottenere un taglio uniforme e senza angoli morti, evitando efficacemente problemi come tagli irregolari e sezioni ruvide nella lavorazione di superfici curve. Allo stesso tempo, è adatto a diversi materiali difficili da lavorare come acciaio al carbonio, acciaio inossidabile, lega di titanio e lega di alluminio (spessore del materiale adattabile da 0,5 a 20 mm), evidenziando l'elevata flessibilità e adattabilità del taglio 3D a cinque assi.
3. Taglio integrato smussato multidimensionale
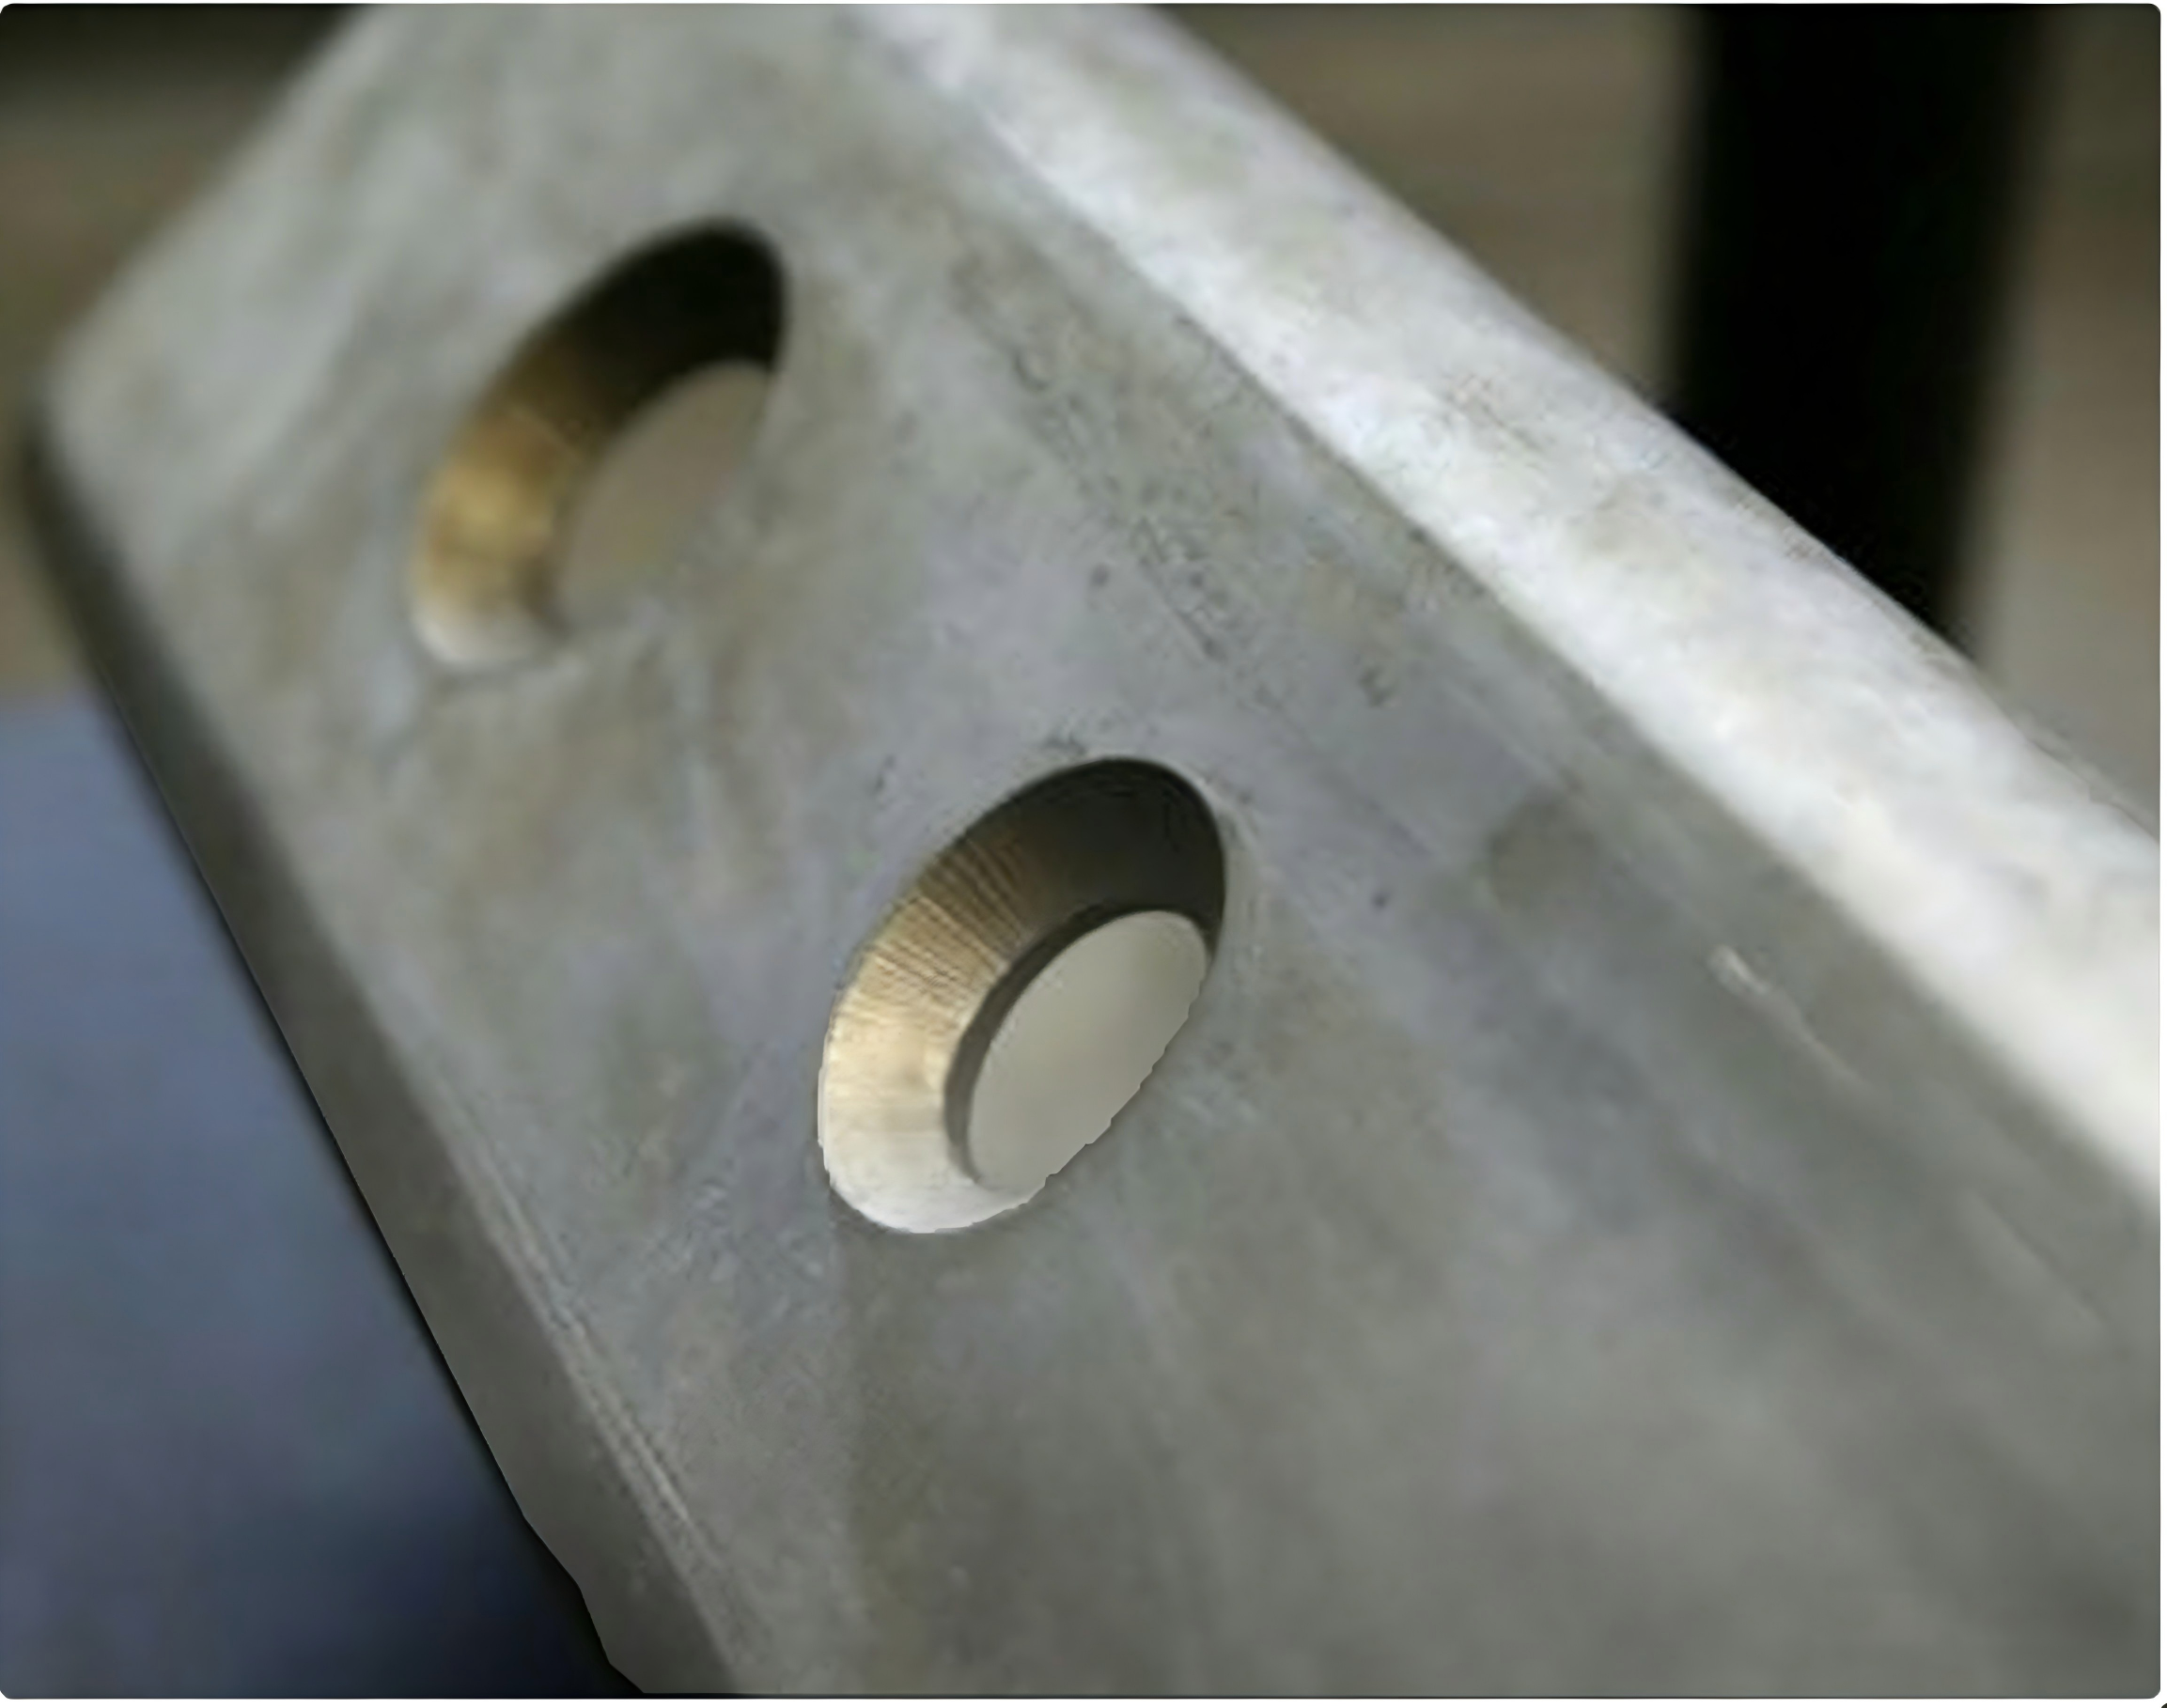
Appositamente progettato per scenari di saldatura di pezzi complessi, è un processo chiave per migliorare la qualità della saldatura e ridurre i costi. Sfruttando i vantaggi di flessibilità del collegamento a cinque assi, i parametri tecnici principali sono: intervallo di regolazione dell'angolo di smusso 0-135°, errore dell'angolo di smusso ≤±0,5°, precisione della larghezza dello smusso ±0,1 mm. Consente di completare il taglio integrato del contorno e dello smusso del pezzo senza necessità di bloccaggio secondario. Grazie al controllo preciso dell'energia laser e all'algoritmo di ottimizzazione del percorso 3D, la superficie dello smusso risulta liscia e priva di ossidazione (spessore dello strato di ossido ≤5 μm), utilizzabile direttamente per la saldatura, consentendo di raggiungere una resistenza della saldatura pari al 98% di quella del metallo base ed evitando efficacemente i difetti di saldatura causati da un'insufficiente precisione dello smusso. È ampiamente utilizzato in scenari con requisiti rigorosi sulla qualità dello smusso, come ad esempio nella saldatura di componenti strutturali aerospaziali, navali e di apparecchiature di fascia alta.
4. Taglio completo con bloccaggio unico
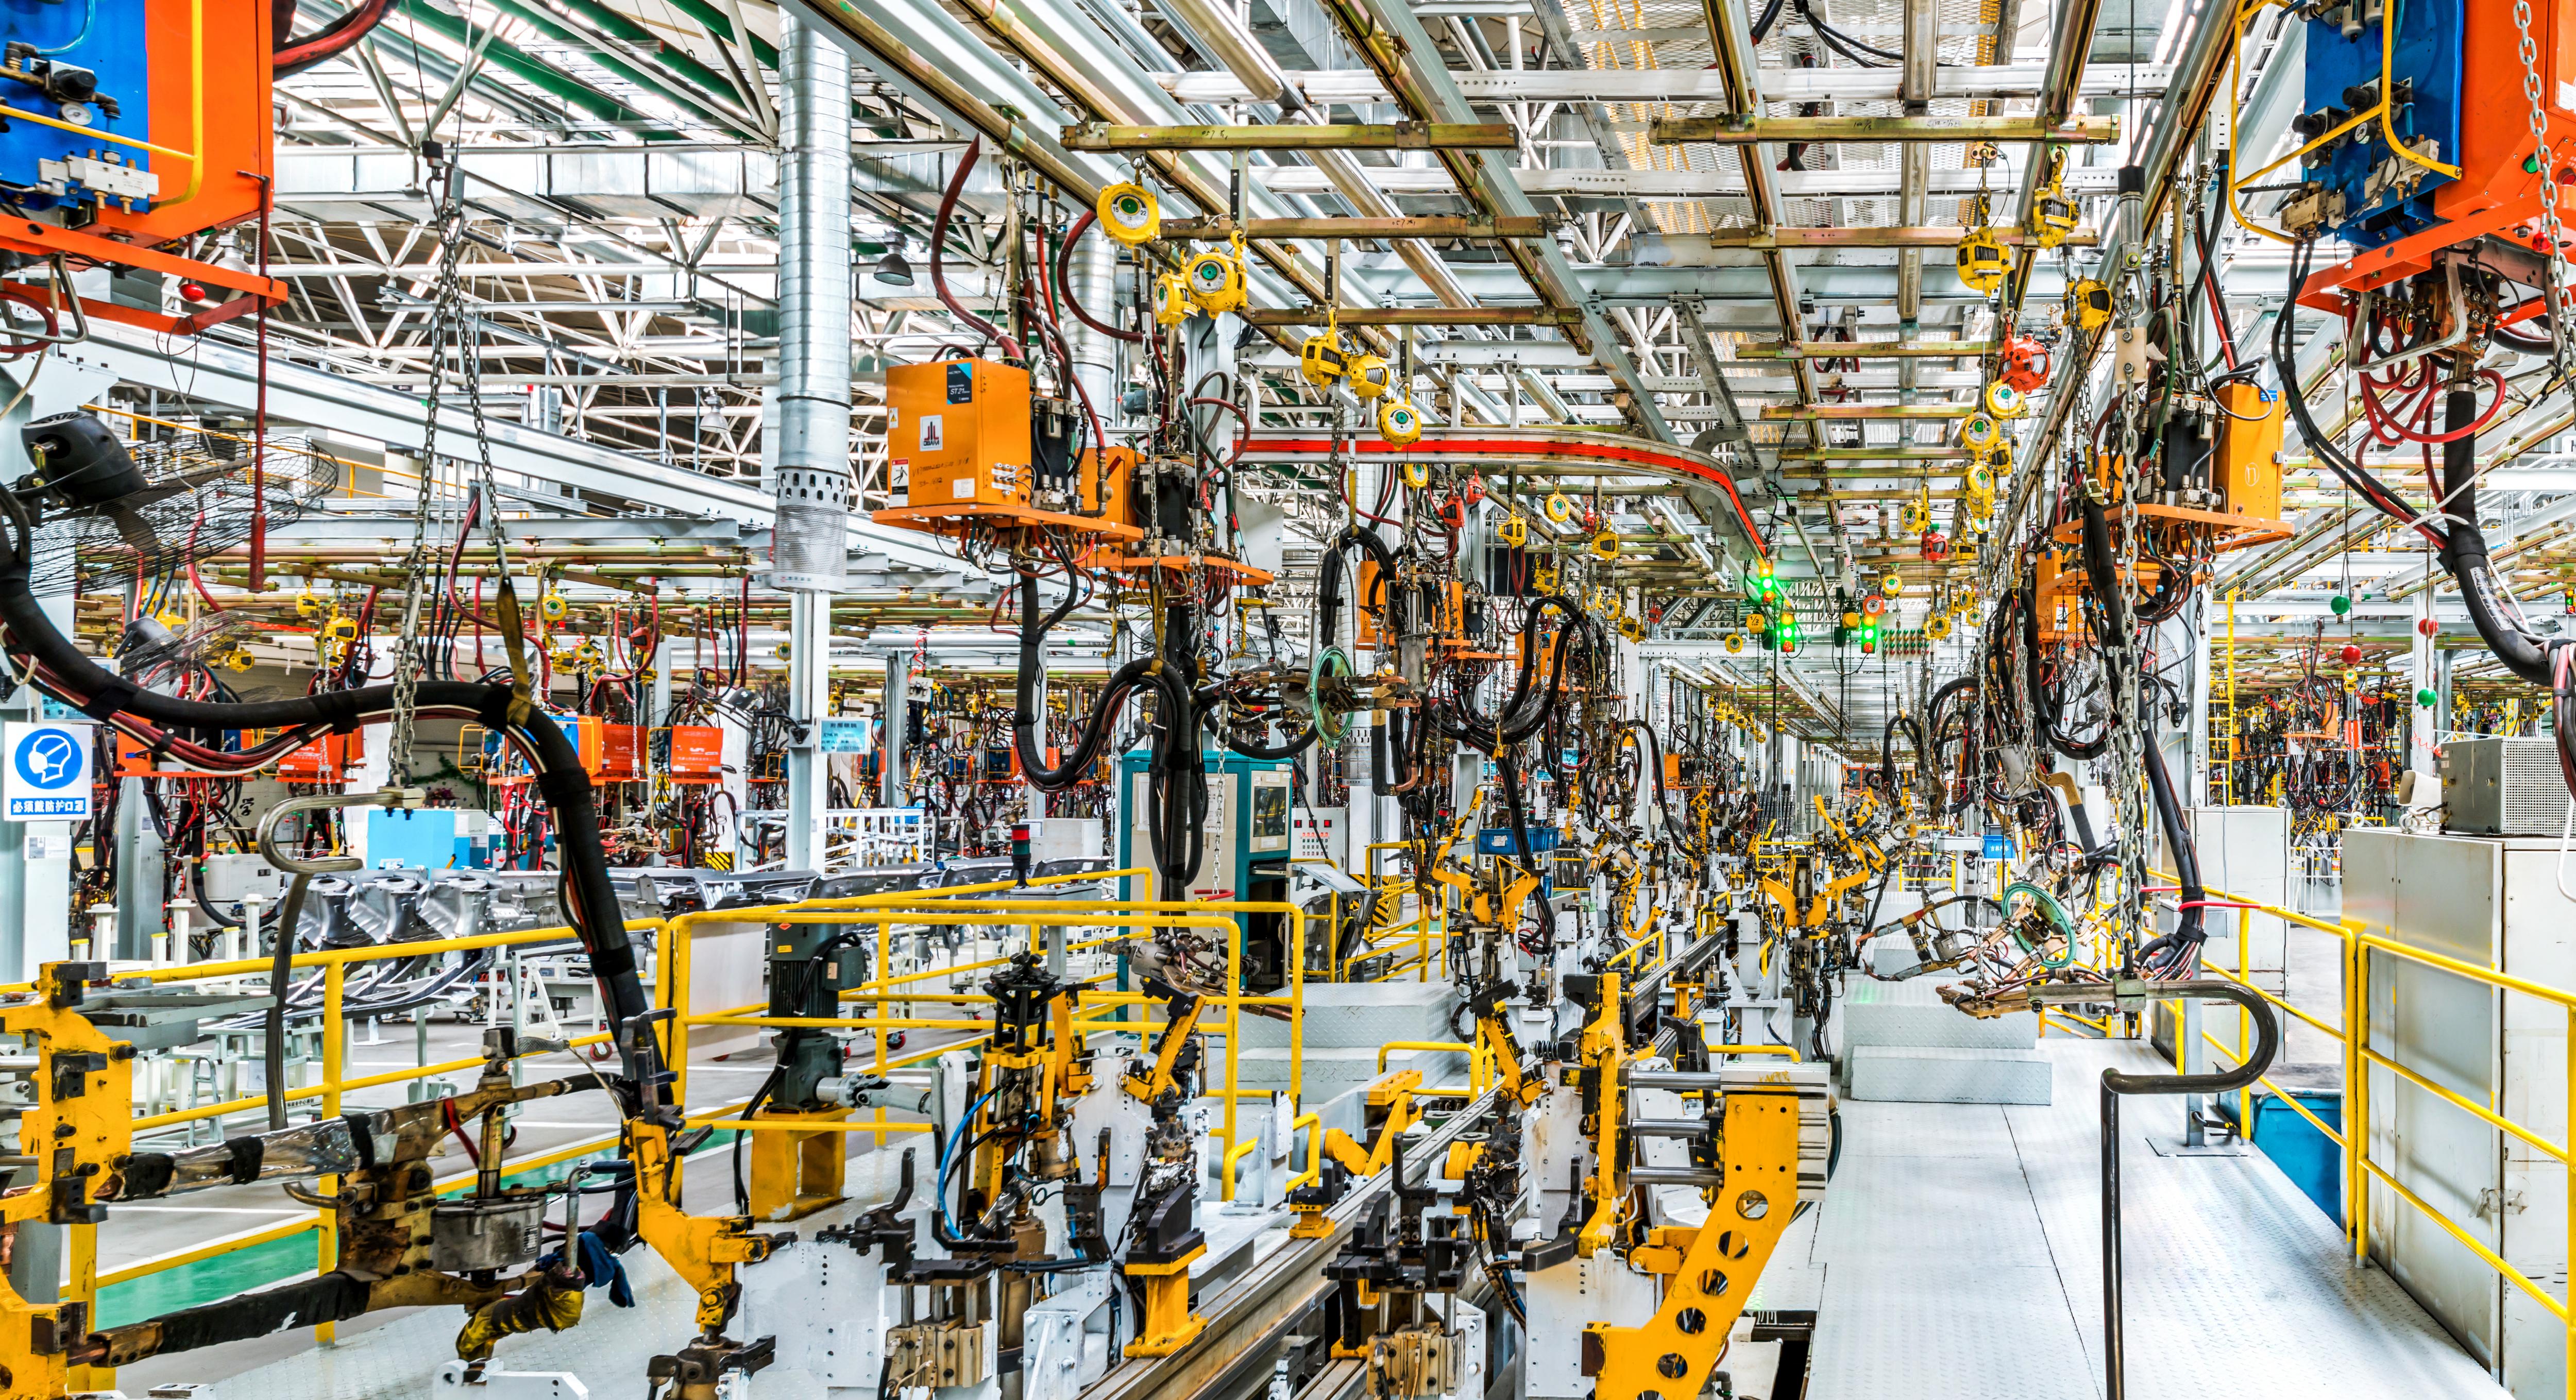
Concentrandosi sui punti critici come l'accumulo di errori e la bassa efficienza causati dal bloccaggio multiplo nella lavorazione multiprocesso tradizionale, questo processo realizza la modalità di produzione "bloccaggio unico e completamento di tutta la lavorazione". Parametri tecnici principali: precisione di posizionamento del bloccaggio ±0,03 mm, efficienza di integrazione del processo aumentata di oltre il 60%, tasso di utilizzo delle apparecchiature fino all'85% e ciclo di lavorazione ridotto di oltre il 60%. Grazie all'algoritmo di pianificazione del percorso intelligente, integra in un unico processo più fasi come il taglio del contorno del pezzo, la lavorazione dei fori, il taglio smussato e la rifilatura, abbandonando completamente il macchinoso processo di trasferimento di più apparecchiature e bloccaggio multiplo nella lavorazione tradizionale. Prendendo come esempio il vassoio della batteria per veicoli a nuova energia, il pezzo che originariamente richiedeva 37 processi può essere tagliato completamente in una sola volta grazie a questo processo, evitando errori di bloccaggio, garantendo la coerenza dell'accuratezza dimensionale di ogni parte del pezzo e migliorando notevolmente l'efficienza produttiva e la stabilità della lavorazione.
5. Taglio con ottimizzazione intelligente del percorso
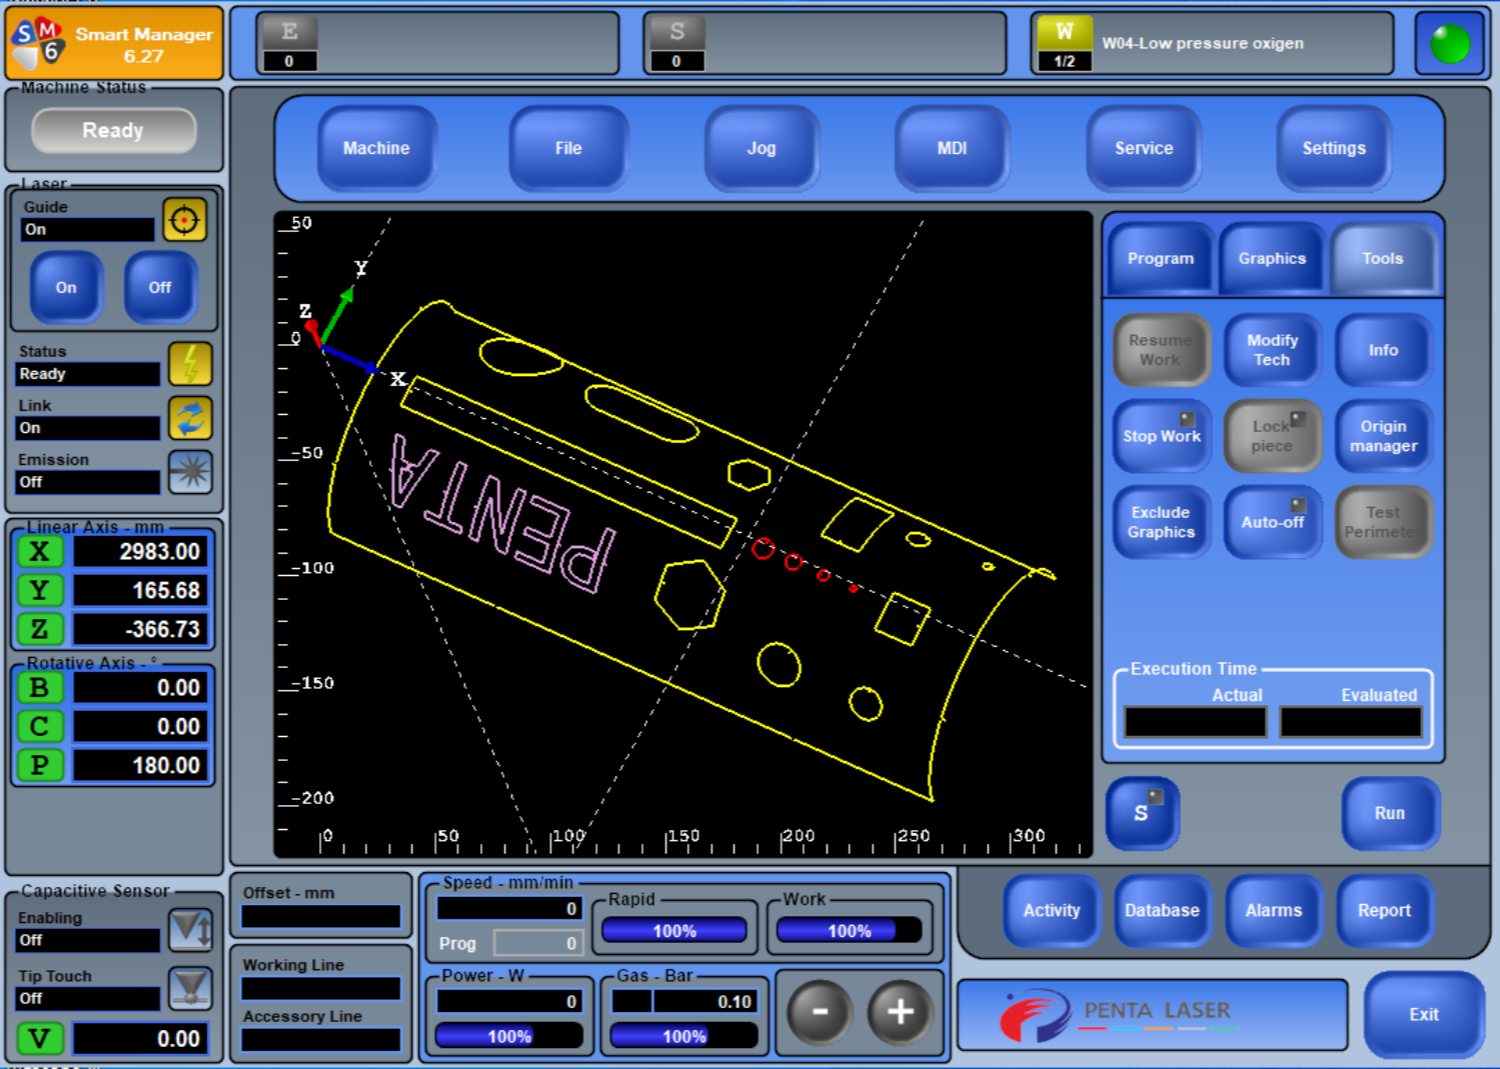
Integrando il sistema software "digital twin di processo" e la tecnologia di programmazione automatica CAD/CAM, crea un database di processo intelligente che copre centinaia di materiali e spessori, realizzando una pianificazione automatica e ottimizzata dei percorsi di taglio. Parametri tecnici principali: tempo di risposta della pianificazione del percorso ≤30s, precisione di evitamento delle collisioni ±0,1mm, tasso di utilizzo del materiale aumentato a oltre il 98%, efficienza di programmazione aumentata del 70%. Può importare modelli 3D del pezzo con un clic, identificare automaticamente le caratteristiche di lavorazione come contorni, fori e smussi del pezzo, evitare il rischio di collisione tra la testa di taglio e il pezzo e abbinare automaticamente parametri come potenza laser (1000-12000W), velocità di taglio (0,5-5m/min) e pressione dell'aria (0,3-1,2MPa) in base al tipo e allo spessore del materiale, convertendo l'esperienza operativa dei tecnici senior in risorse digitali replicabili. Inoltre, i tempi improduttivi possono essere ridotti grazie all'ottimizzazione del percorso, una soluzione particolarmente adatta alla produzione personalizzata di piccoli lotti e alla produzione su larga scala di grandi lotti, raggiungendo il duplice obiettivo di flessibilità produttiva e miglioramento dell'efficienza.
6. Taglio senza stress ad alta precisione.
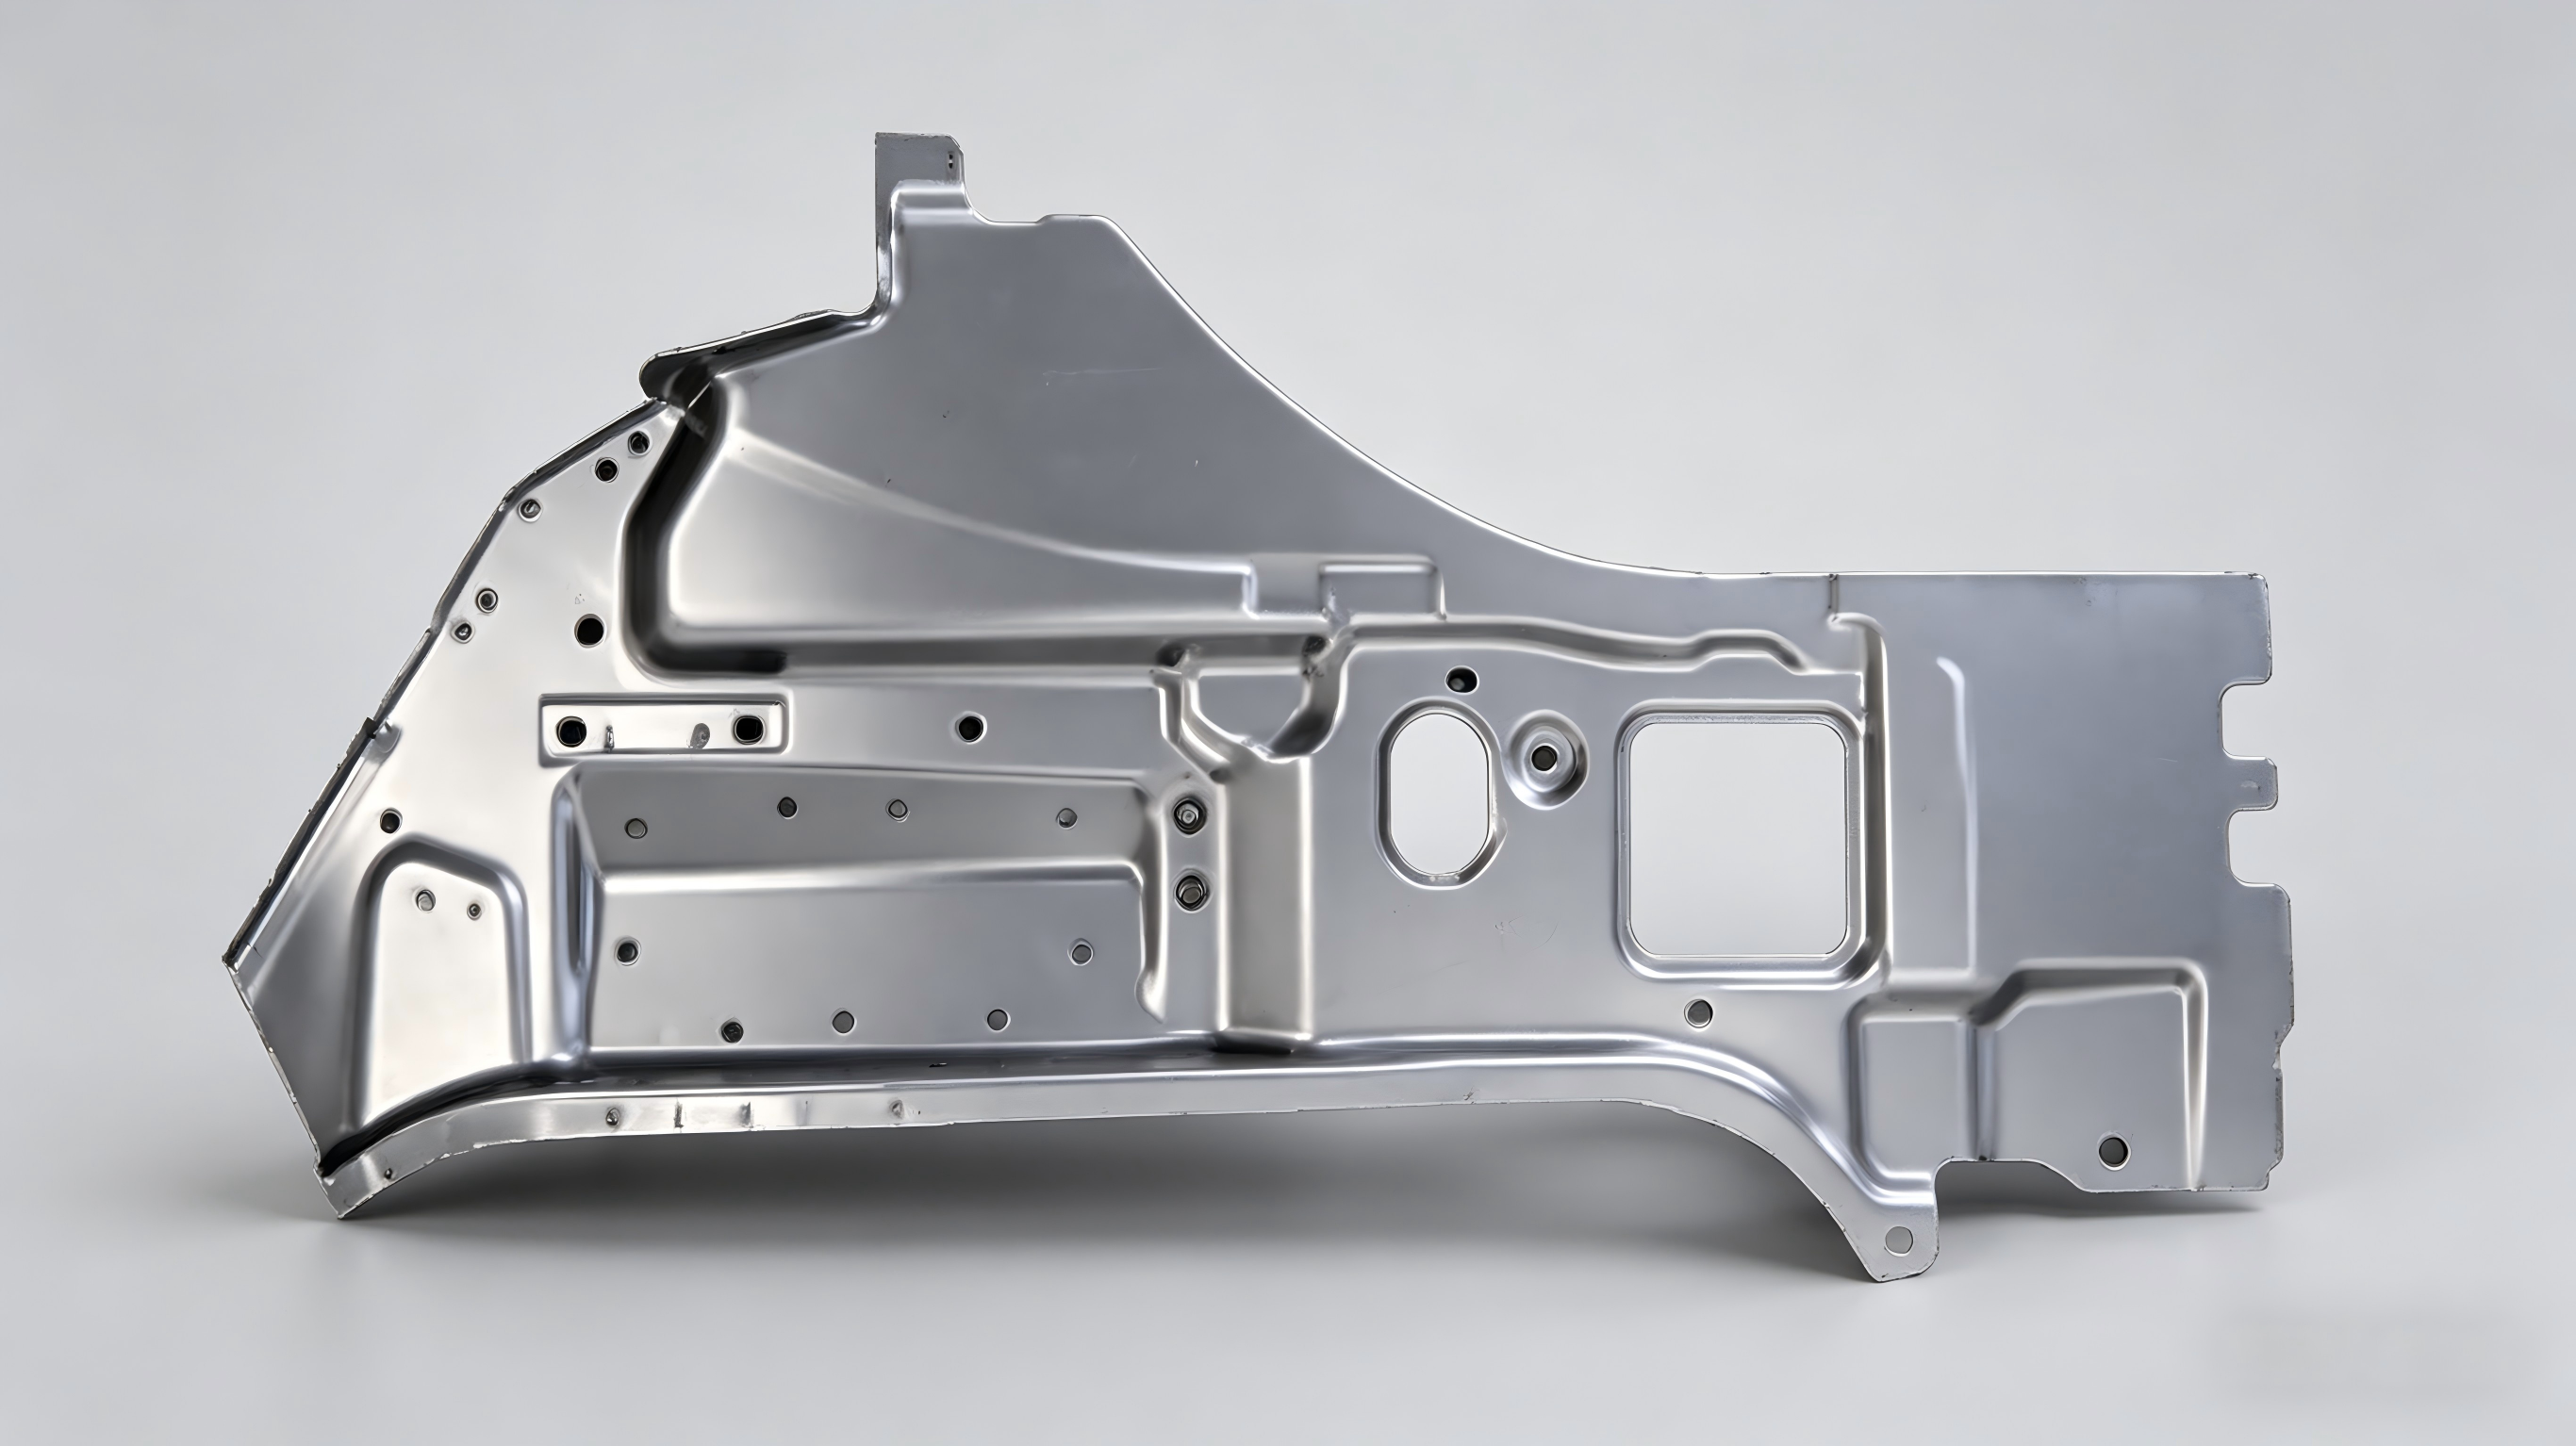
Pensato per affrontare i problemi di facile deformazione e difficile controllo della precisione di lavorazione di materiali difficili da lavorare come acciaio ad alta resistenza e leghe di titanio, questo processo adotta un metodo di lavorazione senza contatto. Parametri tecnici principali: diametro di focalizzazione del raggio laser < 0,1 mm, larghezza della fessura 0,1-0,3 mm, zona termicamente alterata ≤ 0,2 mm, deformazione del pezzo ≤ 0,02 mm/m. Può ridurre al minimo l'impatto termico sul pezzo durante la lavorazione, realizzando un taglio senza stress e senza deformazioni. Dotato di una struttura meccanica ad alte prestazioni dinamiche e di componenti di trasmissione ad alta precisione, garantisce la stabilità del movimento e un basso jitter (jitter ≤ 0,01 mm) ad alta velocità e alta accelerazione durante il collegamento a cinque assi. Anche nella lavorazione di acciaio al boro ad alta resistenza da 1800 a 2000 MPa, questo processo mantiene una precisione stabile del pezzo, con perpendicolarità di taglio ≤0,05 mm/m e rugosità superficiale Ra≤1,6 μm, entrambi valori che soddisfano gli standard di produzione di fascia alta. Questo processo è ampiamente utilizzato in ambiti con requisiti estremamente elevati in termini di precisione di lavorazione e prestazioni del pezzo, come ad esempio la produzione di componenti di precisione per il settore aerospaziale, componenti strutturali di sicurezza per l'industria automobilistica e stampi di alta gamma, aiutando le aziende a superare i limiti della lavorazione di materiali di alta qualità.
I sei processi principali cooperano tra loro, integrando a fondo i vantaggi di intelligenza, precisione ed elevata efficienza, e percorrono l'intero processo di taglio laser 3D a cinque assi. Dalla lavorazione di superfici curve complesse alla formatura di smussi di precisione, dal miglioramento dell'efficienza alla garanzia della qualità, coprono appieno le diverse esigenze della produzione di fascia alta. Con l'innovazione di processo come elemento centrale, uniamo profondamente la tecnologia laser avanzata alle esigenze della produzione di fascia alta, consentendo alle apparecchiature di taglio laser 3D a cinque assi di raggiungere i vantaggi fondamentali di "alta precisione, alta efficienza, alta flessibilità e ottimo rapporto qualità-prezzo", aiutando i clienti a risolvere i punti critici della lavorazione tradizionale di pezzi complessi, potenziando l'ammodernamento della produzione con la tecnologia e consolidando la competitività delle imprese nel settore della produzione di fascia alta.